
专业生产胶辊厂家
主营:胶辊、弯辊,气胀轴,开幅辊
服务热线:0514-87013986
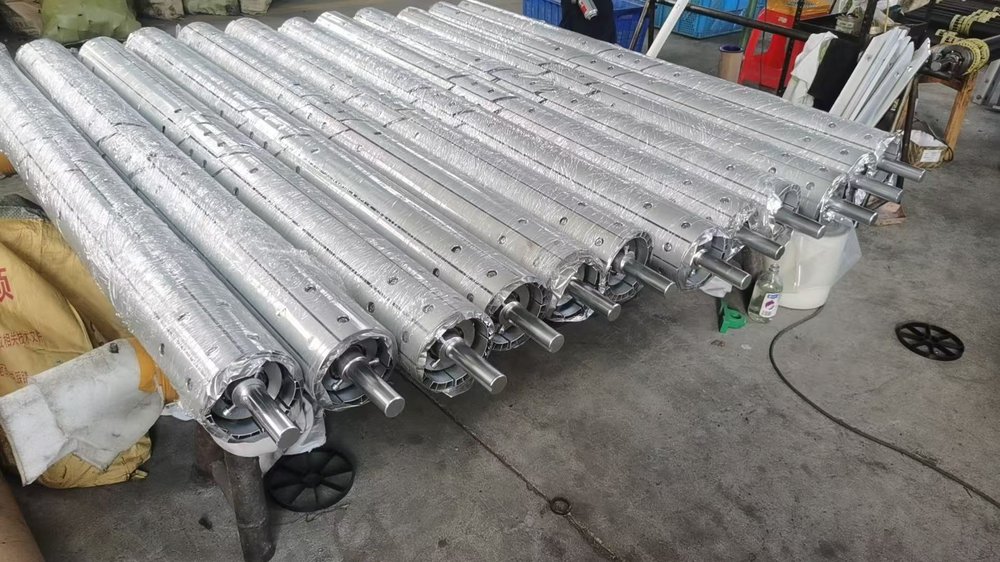
铝合金开幅辊上产线后,多数人盯展开效果,很少有人盯轴承。等辊子转起来有声响、端盖摸着烫手,往往已经晚了。开幅辊是被动辊,全靠幅材带着转,轴承一出问题,最先受影响的是布面——轻则周期性横档,重则辊体卡死把布拉断。这篇说说车间里怎么判断、怎么保养。
一、先分清声音是从哪儿来的
开幅辊运转时的异常声音,来源基本就三类,判断对了能少拆几次。
一是轴承本身。金属摩擦的"沙沙"声或者"咯噔"声,随转速变化而变化,通常指向轴承缺油、进灰或滚道磨损。
二是端盖或轴头松动。声音偏闷、带节奏感,通常是端盖螺钉松了,或轴头配合出现间隙。
三是辊面问题,比如展开孔边缘毛刺挂住幅材,声音是"噗噗"的,跟轴承无关。判断很简单:停机用手盘辊,感觉有没有卡滞点,再拆掉防护单独听两端。
二、第一步:把温度和振动当成日常巡检项
别等有声音才处理。每班开机半小时后,用手背快速碰一下两端端盖,温差明显或烫手就停机检查。
更准的做法是用红外测温枪记个数,同一根辊两端温差超过十度,基本能判定一侧轴承有问题。
振动方面,在端盖处立一枚硬币看是否跳动,办法虽土,对早期松动很灵敏。整套动作不到两分钟,比事后换辊划算。
三、第二步:润滑按周期来,不是越多越好
铝合金开幅辊的轴承润滑,最常见的两个错误是"一次打满"和"几年不管"。
油脂加得过多,运转时被搅动发热,反而加速老化,还容易从端盖缝隙挤出弄脏布面。正确做法是每三个月左右补一次,补到旧油被挤出、新油刚露出,顺手把旧油擦干净。
润滑脂选型跟着工况走:常温车间通用锂基脂就够;水洗、染色这类湿热岗位,建议换成防水性更好的复合脂,并缩短周期。
四、第三步:端盖密封才是轴承的第一道防线
多数轴承不是用坏的,是脏进去的。开幅辊常装在湿区、浆纱段,水汽和浆液顺着轴头往里渗,密封一失效,两三个月就报废。
检查两个点:一是端盖密封圈有没有老化变硬、开裂,发现就换,花不了几个钱;二是端盖螺钉有没有锈蚀,锈死后拆时会滑牙,装配时抹一点防锈脂。
设备处在冲刷严重位置时,可在端盖外侧加一道简易挡水环把水引开,投入最小、见效最快。
五、第四步:拆装别伤了铝辊体和轴头
铝合金辊体硬度和钢不是一个量级,拆装时最容易出问题的就是硬敲硬打。
拆轴承要用拉马,禁止用锤子敲轴头;装轴承建议加热热装,别直接砸外圈。轴头螺纹一旦敲毛,后面每次拆装都更困难。
还有一点:端盖螺钉要对角分次拧紧,一次拧死会让端盖偏斜,轴承受偏载,装完转起来就不顺。
六、什么时候该整体返修,而不是只换轴承
轴承到寿命,换一套加清洗端盖即可。但下面几种情况只换轴承是治标:辊体表面明显偏磨,说明长期偏载运行;轴头磨损导致配合松动,新轴承也会很快再松;动平衡被破坏,一到某车速就发振。
这种情况建议整辊返回原厂,重新校直、修磨轴头、换轴承并复检跳动,比现场反复修补省事。
七、写在最后
开幅辊维护不复杂,核心就四件事:日常看温度和振动、按周期补油、守住端盖密封、拆装别硬来。做到这几点,轴承寿命通常能延长一倍以上,展开效果也更稳。
扬州市翔硕辊业有限公司生产铝合金开幅辊,Ø130、Ø150 等常规规格常备,支持来图来样定制,全工序自有车间完成,常规货期七到十天。开幅辊出现异响、发热或展开效果下降,把规格和工况拍个照发来,我们帮您判断现场保养能否解决,还是要回厂检修。
联系电话
微信扫一扫


