
专业生产胶辊厂家
主营:胶辊、弯辊,气胀轴,开幅辊
服务热线:0514-87013986
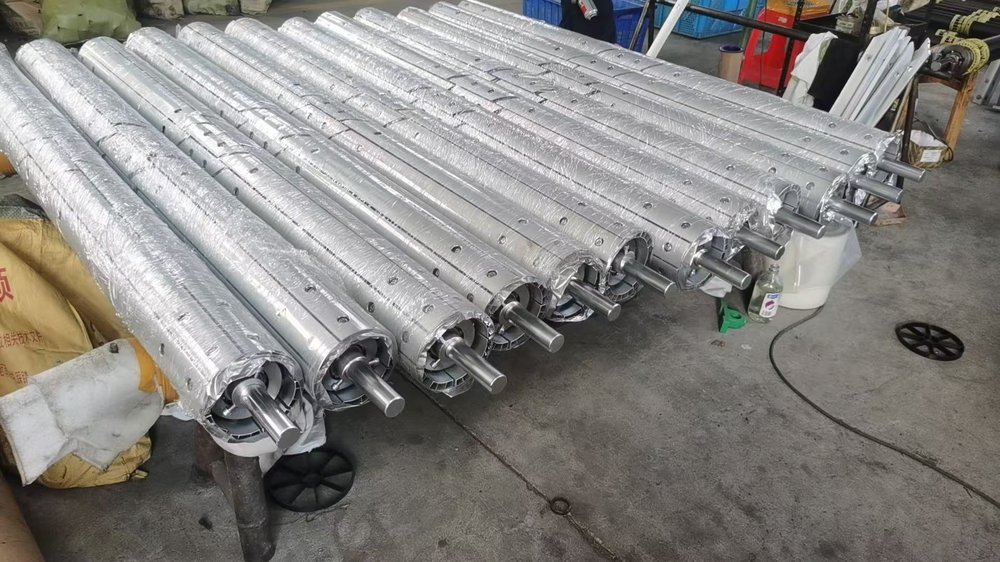
很多客户买开幅辊时,注意力全在辊体上:直径多大、辊面多长、展开槽怎么排。等辊子装上车,幅面还是一边松一边紧,反复调不出效果。
问题常常不在辊,而在**调节座**。
一、调节座到底管什么
开幅辊不是"装上就能用"的。它靠辊面上的展开结构把材料往两侧推,而推的力度、方向、接触角度,都要靠安装位置来定。
调节座就是干这个的——它决定三件事:
1. **辊子的高低**:决定材料包在辊面上的角度(包角)2. **辊子的前后**:决定材料进出辊面的切入方向3. **辊子的水平度**:两端轴承座是否在同一基准上
这三样里任何一样偏了,展开效果就会打折扣,甚至出现"越开越皱"。
二、包角是最关键的一个参数
包角,就是材料贴着辊面包过去的那段圆弧角度。它是调节座调出来的第一件事。
- **包角太小**:材料只是轻轻蹭过辊面,展开结构还没起作用就走了,效果几乎没有- **包角太大**:材料被压得太紧,展开力过猛,容易把材料拉开、变形,甚至留下压痕
实际调试时,一般从小包角起步,边走料边观察幅面,逐步加大,找到"褶子刚好消失、材料又不发亮"的那个点。这个点就是这台设备、这种材料的合适包角。
不同材料差异很大:薄膜、无纺布这类软料,包角要小一些;织造布、纸张挺一些,可以适当加大。**没有放之四海皆准的角度,只有针对您这条线调出来的角度。**
三、两端必须同步,否则辊子是在"斜着干活"
这是现场最高频的装配错误。
调节座左右各一个,如果两边刻度不一致,辊体就处于倾斜状态。表现出来是:材料往一侧跑偏,或者一侧展开好、一侧还有褶。
很多人第一反应是"辊子有问题",其实是**调节座没对平**。
正确的做法是:
- 先用量具确认两端轴承座在同一水平基准上- 再按同一刻度同步升降,不要单边硬扳- 调完先空转,看辊面跳动是否均匀,再上料试
四、调节座选型要确认的三件事
**第一,承载形式。** 按辊体自重加上运行时材料的张力来定。辊面越长、直径越大,调节座要吃住的力越大,结构强度不能省。
**第二,调节方向与行程。** 有的工位只需要上下微调,有的需要前后也能移,还有的要带角度偏转。行程留得太小,后面工况一变就没得调了。
**第三,安装接口。** 墙板是打孔还是焊接、孔距多少、螺栓规格多大,这些要在装辊之前就量清楚。很多返工就是因为"辊子到了,座子装不上"。
五、日常维护别偷懒
- **定期检查紧固件**:设备震动大,调节座的锁紧螺栓容易松,松动后刻度会慢慢跑掉,效果跟着往下掉- **保持调节螺纹清洁**:车间里的飞絮、粉尘混进螺纹会卡滞,调不动也锁不紧,定期清理并上一点润滑脂- **改品种记得重调**:换了不同克重、不同幅宽的材料,包角往往要重新找一遍,别沿用上一次的刻度- **看辊面磨损判断对不对**:如果展开结构一侧磨得明显比另一侧快,说明两端不同步,该校了
六、一个容易被忽略的细节
调节座调好之后,**一定要锁紧并做标记**。
我们见过不少产线,调好了效果很好,过两个月又出问题,检查发现刻度被人动过或者震松了。用记号笔在调节座上画一条基准线,巡检时扫一眼就知道有没有跑位,这个几乎不花一分钱,但能省掉很多排查时间。
---
扬州市翔硕辊业有限公司常年生产橡胶弯辊、弓形展开辊、铝合金开幅辊、硅胶条展平辊、气胀轴及配套调节座,全工序自有车间,支持来图来样非标定制,常规货期 7~10 天。选型或报价,直接报上辊体直径、辊面长度、总长和工况即可。
---
联系电话
微信扫一扫


