
专业生产胶辊厂家
主营:胶辊、弯辊,气胀轴,开幅辊
服务热线:0514-87013986
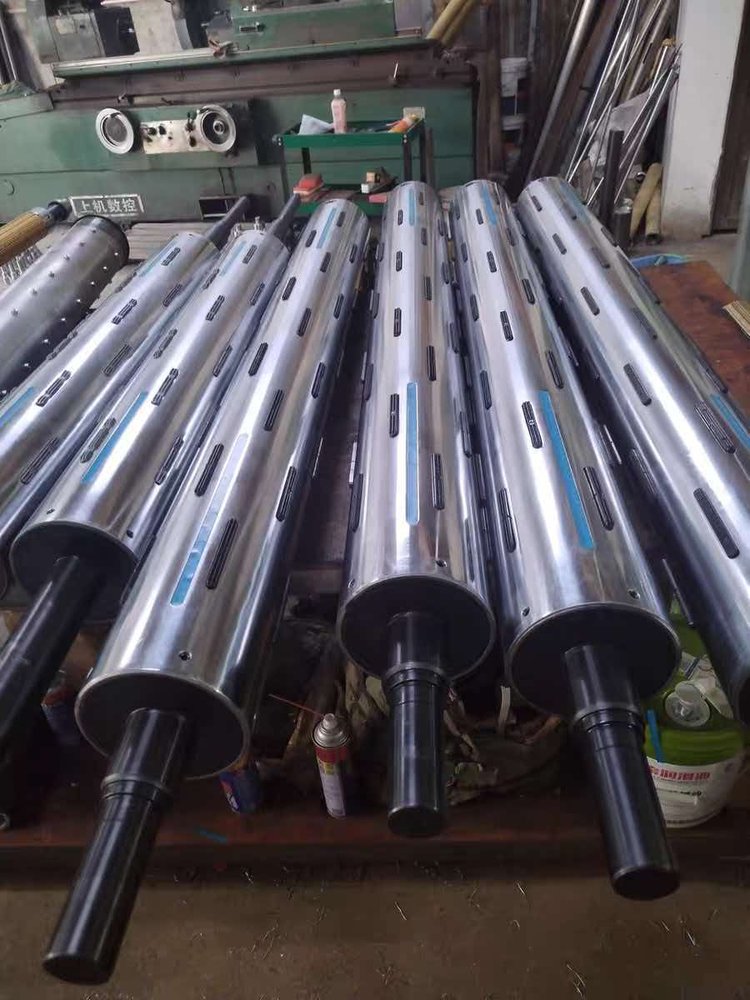
收卷端面忽左忽右、卷芯一圈紧一圈松,操作工第一反应往往是"这根轴弯了,得换"。实际上气胀轴装机后跳动偏大,多数不是轴体本身的问题,而是装配环节出了岔子。换一根新轴成本不低,还耽误工期,不如先按下面三处顺序查一遍,十几分钟就能定位。
一、先说清楚:跳动到底怎么测、多少算合格
判断之前得先有把尺子,否则"大不大"全凭感觉。
常用办法是把百分表吸在机架上,表头压在轴身中段,用手慢慢盘车转一圈,看表针摆幅。收卷工况下,轴身径向跳动控制在 0.05~0.10 mm 以内就算正常;精整机、薄膜这类要求高的,会往 0.03 mm 以内靠。表架要固定在机架上别拿在手里,而且要盘满一整圈,只看半圈容易漏掉单侧弯曲。
如果测出来确实超差,再往下查。很多"跳动大"最后查出来是纸管的事,跟轴没关系。
二、第一处:轴头连接——顶丝、法兰、联轴器
这是最容易出问题的一环。
气胀轴的轴头常见有方头、法兰、键槽几种形式。装配时顶丝没顶到底、法兰螺栓单边先紧,轴头就会被"别"着,转起来自然摆。正确做法是螺栓对角分次拧紧,边紧边盘车,感觉有卡滞就松开重来。
另一种情况是轴头被撞过。吊装时磕到地面、拆卸时直接拿铁锤敲轴头,都会让轴头局部变形,装机后表现为固定方向的跳动。这类损伤肉眼常看不出来,百分表一打就现形,所以拆装时要用铜棒或尼龙锤垫着敲。
机器侧的联轴器或轴承座磨损,也会把跳动"传给"气胀轴。可以把轴卸下来单独盘一下,卸下来跳动正常,问题就在机器那侧。
三、第二处:轴体本身——弯曲和存放方式
轴体真弯了确实要处理,但先分清是"永久弯曲"还是"临时变形"。
临时变形常见于存放不当:轴长期单边受压、斜靠墙角、上方堆压重物,自重会让轴体产生微弯,多数水平静置一段时间能自行恢复,也可以返校直。永久弯曲一般伴随明显外伤,比如被叉车撞过、长期超载收卷。选型时把卷重、幅宽、车速报准,让厂家按工况配轴体壁厚和轴头规格,比事后补救划算。
四、第三处:纸管——最容易被误判的"假跳动"
这一处车间最容易漏。
纸管内径偏大、受潮变形、卷芯本身偏心,装上轴转起来就是偏的,从外面看跟轴弯了一模一样。判断方法很简单:换一根新纸管再测一次,跳动明显变小甚至消失,问题就在纸管,不用动轴。建议车间备一批同规格合格纸管轮换,收卷前顺手检查有没有压瘪、内壁脱层。纸管质量不稳定,再好的气胀轴也卷不出整齐端面。
还有一种情况是纸管没推到定位台阶就充气,轴胀紧了但纸管是斜的,转起来必摆。装纸管推到底再胀,这个动作值得写进操作规程。
五、三处都正常,再看动平衡
三处都排查完、跳动仍超差,才需要考虑动平衡。车速较高的分切、复卷线上,长轴做一次动平衡校验很有必要。校验前先把轴身清理干净,粘附的胶渍、料皮会直接影响结果。
六、把排查成本压到最低的三条习惯
1. 新轴到货先打一次跳动,留基准数据,以后对比有依据;2. 拆装用铜棒垫敲,存放水平放置,禁止上方堆压重物;3. 纸管入库抽检内径和圆度,不合格直接退回,别等上机才发现。
翔硕辊业做气胀轴、橡胶弯辊、铝合金开幅辊、硅胶条展平辊和调节座,全工序在自己车间完成,出厂逐根检测跳动,非标可以来图定制,常规货期 7~10 天。遇到气胀轴选型或者跳动问题拿不准的,把纸管内径、卷重、车速这几个数据报过来,我们直接给方案。
联系电话
微信扫一扫


