
专业生产胶辊厂家
主营:胶辊、弯辊,气胀轴,开幅辊
服务热线:0514-87013986
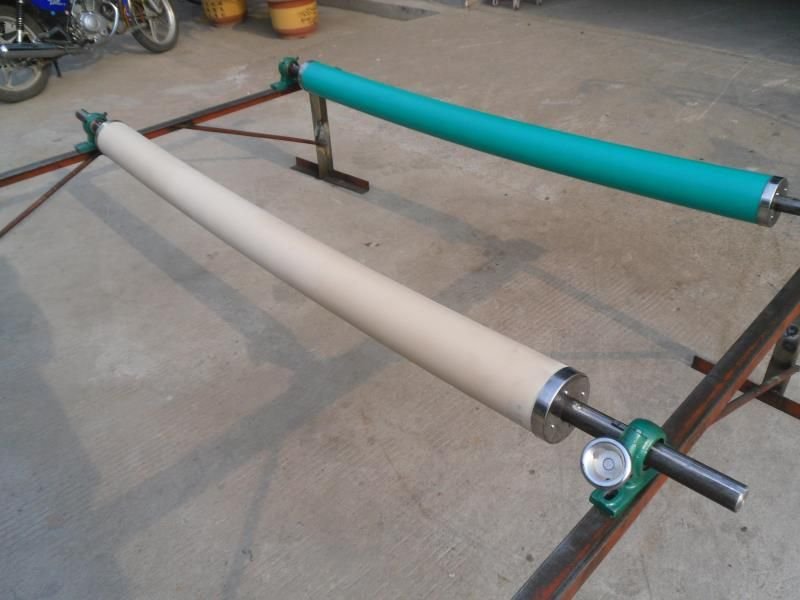
常有客户反馈:弯辊买回去装上了,折皱却没有明显改善,有的甚至比原来更皱。上门看过几次之后,我们发现很多问题不在辊子本身,而在安装调试的三个细节上——方向、包角、张力。这三件事看着小,差别却很大。
一、方向:凸面必须迎着走料方向
弯辊是有拱度的,拱起来的那一侧叫凸面。安装时,凸面必须朝着幅材、让材料从凸面上绕过,辊子转动时才会产生从中间往两侧的舒展力。
装反了是什么效果?舒展力变成往中间收拢的力量,材料越走越挤,中间起拱、两边松,折皱比不装还明显。这种情况在现场不算少见,尤其是设备改造时辊位被挪动过,方向很容易记混。
判断方法很简单:停机状态下用手顺着辊面摸,找到拱起的顶点位置,让幅材从这条线上贴着走过去。轴承座上通常会打标记,装之前先确认标记朝向。
二、包角:不是绕得越多越好
包角指的是幅材包裹在辊面上的圆弧角度。弯辊的展开效果和包角大小直接相关,包角越大,材料贴合辊面的长度越长,展开作用越充分。
但包角也不是越大越好。包角过大有两个问题:一是接触面变大,摩擦力跟着上升,薄膜、涂层类材料容易被划伤;二是辊面局部受力集中,橡胶层发热加快,长期跑会加速老化起鼓。
实际经验值:一般工况包角控制在 15 度到 30 度之间,薄而软的材料取小值,厚实挺括的织物可以取大值。调试时不要一步到位,先按小角度装,开机看效果,逐步加大到折皱消除即可,能小就别大。
三、张力与位置:装在张力稳定的地方
弯辊靠摩擦力带动转动,如果那一段的张力忽大忽小,辊面转速就跟不上车速,出现打滑,展开效果时好时坏。
安装位置建议遵循两条:一是装在张力已经稳定的区段,不要装在离收放卷太近、张力还在波动的位置;二是尽量放在展平工序的前段,早一步把折皱捋开,后面的导辊、压辊才好干活。
另外,两端的轴承座要保证水平,固定螺栓对称拧紧。轴承座歪了,辊子转动时会有周期性的摆动,反映到布面上就是有规律的斜条皱,这种情况常被误判成拱度不合适,其实是安装问题。
四、日常检查别偷懒
弯辊属于免维护程度比较高的部件,但有三件事值得定期检查:
- **辊面橡胶层**:看有没有起鼓、龟裂、局部磨损。橡胶老化后硬度会变,展开力跟着衰减,这时候就该安排返修包胶,而不是继续加大包角硬撑- **轴承与轴头**:听声音、摸温度。轴承缺油会发热,时间长了会卡死,严重时把轴头磨坏- **存放方式**:备用的弯辊要水平架起来放,两端支撑,不要斜靠在墙上。长时间单点受力,拱度会慢慢发生变化
五、什么时候该考虑换辊
出现下面几种情况,调方向、调包角都解决不了,就该考虑换辊或者重新包胶了:橡胶层明显硬化失去弹性、表面出现贯穿性裂纹、辊面局部磨出凹槽、轴承位置磨损导致转动有跳动。
把老辊的直径、辊面长度、轴头尺寸和工况告诉我们,我们按原尺寸复做一根,也可以根据现在的实际工况重新核算拱度,让展开效果比原来更贴合。常规货期 7-10 天,有图纸直接按图加工。
弯辊这东西,选对是一半,装对是另一半。三件事做对了,一根辊子能稳稳当当用上好几年。
联系电话
微信扫一扫


