
专业生产胶辊厂家
主营:胶辊、弯辊,气胀轴,开幅辊
服务热线:0514-87013986
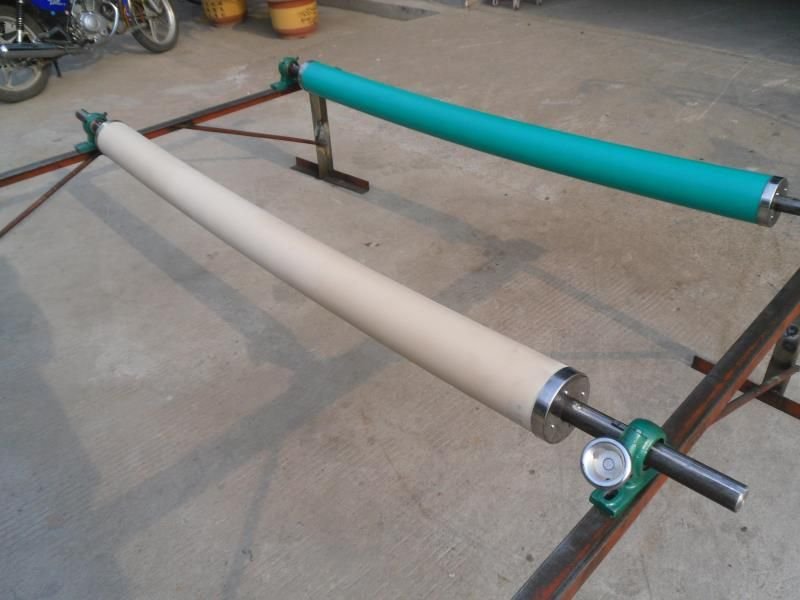
不少客户咨询时问的第一句话是"你们弯辊的弯曲量是多少"。弯曲量当然重要,但在实际生产中,比它更影响效果的往往是安装位置。同一根橡胶弯辊,装在对的位置能明显减轻幅材折皱和跑偏,装错位置可能一点感觉都没有,甚至把布面搞出新毛病。
一、一句话原则:装在幅材最容易起皱的位置之前
橡胶弯辊本身不带动力,它靠辊面中部的弧形把幅材横向推开,消除"中松边紧"或者中间起皱。因为是被动辊,必须靠包角产生的摩擦力才能工作。
所以它一定要装在幅材还处于自由状态的位置。一旦幅材已经贴在某个大包角的辊面上,或者被压进轧点里,再大的弯曲量也使不上劲。
判断方法很简单:找产线上幅材"松"的那一段,通常在两个张力点之间的过渡区域,弯辊装在这里最有效。
二、安装时容易被忽略的两个细节
第一是弧形方向。可调式弯辊的弧形是通过旋转辊套来改变的,安装时务必让弧形凸面正对幅材行进方向,让幅材中部先接触辊面。方向装反,等于把幅材往中间赶,越用越皱。
第二是包角。很多人觉得包角越大越有用,实际上包角过大等于强行拉伸幅材,薄料会被推得起筋。常规织物控制在十几度到三十度之间就够,薄膜类还要再保守一些。
三、工况一:验布与卷取前的防皱
这是最常见、见效也最快的用法。布匹进卷取之前如果中边张力不均,卷出来的布卷就会出现荷叶边或者内皱。
推荐位置是卷取前的最后一根自由导辊处,并且要和卷取辊之间留出足够的自由行程,让被推开的幅材有时间回稳。这种工况下,先把包角调到最小,开机观察,不够再加,不要一上来就给到最大。
四、工况二:薄膜分切与复合
薄膜比织物敏感得多,薄膜课题通常不是展不平,而是怕划伤、怕拉变形。
建议把弯辊装在牵引与收卷之间的过渡段,同时注意两点:辊面保持清洁,任何一颗硬颗粒都会在膜面上留下一串印子;包角取小值,靠曲率补偿消皱,而不是靠强力撑开。遇到几丝厚的膜,宁可选择小直径、低包角的方案,效果反而更稳。
五、工况三:水洗、浆纱、染色等湿区工序
幅材在湿态下摩擦系数变化很大,容易出现打滑,是三个工况里最难调的。
打滑时的处理思路是先解决附着再谈调节:适当加大包角,或者选用带沟槽、摩擦系数更高的包胶表面。材质方面,湿热环境下三元乙丙胶的耐老化表现要优于通用丁腈胶,车间温度高、水汽重的可以提出来按需选配;常规干燥工况下丁腈胶已经够用。两种材质我们都做,具体按客户实际工况确认。
六、装完之后,三招验证有没有起作用
一是停机看痕迹:看幅材经过弯辊之后,横向是否被均匀展开,有没有单边松弛。
二是运行测偏移:在幅材表面放一小条纸片或线头,观察两侧是否被对称推送。
三是看成卷质量:端面是否齐整,成品有没有残留折皱印。
三项都没有改善时,先别急着加大弧度,回头查两件事:是不是装在张力区段里了,弧形方向有没有装反。
七、写在最后
橡胶弯辊不是装上就完事的零件,它需要跟着幅材、张力、车速一起调。扬州市翔硕辊业有限公司做各类橡胶弯辊,支持来图来样定制,全工序在自有车间完成,常规货期七到十天。如果您的产线正为折皱、跑偏发愁,把工况和位置说一下,我们帮您判断适不适合装、装在哪个位置合适。
联系电话
微信扫一扫


