
专业生产胶辊厂家
主营:胶辊、弯辊,气胀轴,开幅辊
服务热线:0514-87013986
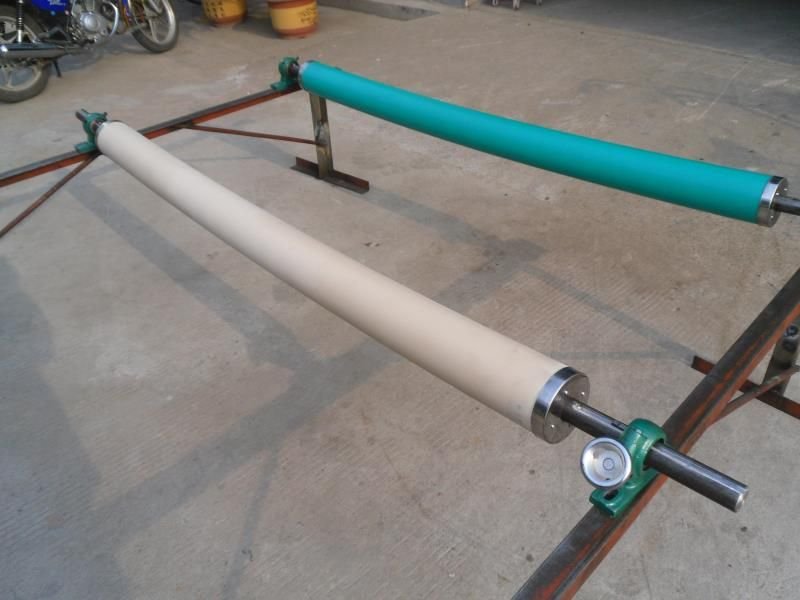
弯辊用久了,最常见的一句话是"这根辊好像不太好使了"。到底是该继续用、该返厂翻新,还是该换新的?判断其实不复杂,看辊面状态和实际效果就够了。今天就聊聊包胶翻新的时机怎么把握。
一、信号一:辊面起镜面、发亮打滑
新包胶的辊面亚光、有涩感,抓料稳;用久了被材料反复摩擦,表面会变光滑、反光发亮,这就是"起镜面"。
一旦起镜面,摩擦系数明显下降,弯辊对材料的展平力就打了折扣:材料在辊面上打滑,褶皱不但没展开,还可能被搓出新的皱条。这时候如果用砂纸轻轻打磨能恢复涩感,属于轻度磨损,可以现场处理;如果整根辊面都亮了、打磨完很快又亮,说明胶层已经老化变硬,该考虑翻新了。
二、信号二:胶面出现裂纹、龟裂或局部凹陷
橡胶有使用寿命。长期在高温、湿热或者有溶剂蒸汽的工况下运行,胶料会慢慢失去弹性,表面先出现细密的龟裂,进而发展成明显的裂纹。
**裂纹是硬指标。** 只要看到辊面有能塞进指甲的裂纹,哪怕只有一小段,也不建议继续用——裂纹会在受压时张开、撕扯,很快成片剥落,剥落的胶屑掉进材料里就是次品。局部凹陷(被硬物硌过或者长期单侧受压留下的坑)同理,会造成这一段展平力缺失,材料走过去就起皱。
三、信号三:展开效果下降,调张力调不出来
这是最容易被误判的一类。有的师傅发现褶皱又出来了,第一反应是加大张力、调整包角,来回折腾半天,效果时好时坏。
**判断方法很简单:** 如果同样规格、同样工艺参数,材料在这根辊上就是展不平,换到另一根辊子上就正常,问题基本就在胶面摩擦力和辊体弧度上,而不是工艺设置。这时候继续调机是白费工夫,该让辊子回厂做一次检测。
四、信号四:胶层与辊芯脱层、端部起翘
弯辊在运行时辊面始终处于弯曲受力状态,胶层与金属辊芯之间的粘接层承受着持续的剪切力。如果粘接工艺不过关或者使用年限太久,端部会先出现起翘、鼓包,用手按住能感觉到里面有空隙。
**端部起翘必须立刻停用。** 起翘处一旦卷入材料,轻则划伤布面,重则整段胶层被撕开,辊芯裸露后再继续运转,金属芯直接压在材料上,损失就不是一根辊的事了。
五、翻新和换新怎么选
判断标准主要看辊芯:
- **辊芯完好、无弯曲变形、轴头无磨损**——只需把旧胶层车掉重新包胶,性价比最高,等于花新辊的一部分钱恢复原有性能。- **辊芯锈蚀严重、轴头磨细、轴承位旷量超标**——胶面问题只是表象,芯子已经不行了,这种情况建议整根更换。
我们自有车间全工序生产,翻新前会先做辊芯跳动检测和轴头尺寸复核,确认芯子没问题再上车削包胶,避免"翻完还是不好用"。
六、三个能延长寿命的习惯
**1. 停机时松开张紧。** 长时间停机状态下如果材料还绷在辊面上,胶层会留下永久压痕。停机超过半天,建议把材料松掉。
**2. 避开溶剂长时间接触。** 清洗辊面用中性清洗剂配软布,不要用强溶剂直接喷淋或浸泡,溶剂会让胶面溶胀、加速老化。
**3. 别用硬物刮。** 辊面粘了胶渍、浆料结块,用软布蘸清洗剂捂软再擦,硬质刮刀一刀下去就是深划痕,后面全是褶皱源。
七、材质上可以多说一句
常规工况下丁腈橡胶(NBR)耐磨耐油,是主力选择;车间温度高、有耐酸碱或耐候要求,三元乙丙橡胶(EPDM)更合适。下单前把工况说清楚,我们按工况配胶。
弯辊大多是按设备走的非标件,来图定制按安装尺寸做,货期一般 7 到 10 天;翻新把原辊发回来,芯子检测、车削、包胶、复检一套流程走完即可。
辊面状态会说话,记下这四个信号,什么时候翻新就不用猜了。
联系电话
微信扫一扫


